客户案例 · 瓶盖注塑
八个拌色工位改成一个巡检岗
月均色差退货率从 3.2% 降到 0.02%
浙江余姚一家塑料瓶盖厂,主用 PP 料,注塑机 ◻ 台。 改造前色粉由人工在大锅里拌,换色慢、批次色差大。 改用兆色五代标准款后,拌料环节不再需要人盯着,工人转去做清洗换色。
- 8 人 → 1 人拌色人力(两班倒 → 巡检)
- 3.2% → 0.02%月均色差退货率
- 5 个月设备回本周期
以上为投产 3 个月后的实际统计,不是推算值。
我们不拿别人的数字替你做承诺。想知道你的车间能省多少,最实在的办法是把料寄来试。
改造前,问题出在哪
这一节只写客户原话和可观察到的事实,不加推断。
原来的做法
- 色粉和 PP 料按经验配比,倒进大锅里搅。
- 拌色岗 8 人两班倒,专做拌料。
- 换色要把锅和料管清一遍,耗时 ◻ 分钟。(客户未提供改造前实测,待补)
- 开放式拌料,粉尘散在车间里。拌料区占地 ◻ ㎡。(待补)
客户自己说的痛点
- 大锅混不均匀——同一锅料,先出和后出的颜色不一样。
- 色差导致整批退货,月均退货率 3.2%。
- 拌料岗招不到人,工资一直往上加。
- 剩料只能掺着下一批用,掺多了又出色差。
为什么是「锅」的问题,不是「人」的问题——传统做法靠一个开放容器把色粉和原料搅到一起, 容器内部本来就存在分层和死角,再熟练的工人也改不了容器的特性。 兆色的做法是不预先拌一大锅,而是随打随配,每一模用多少配多少。
改造后的对比
下列数字为客户投产 3 个月后的实际统计,不是推算值。取数口径一并写出—— 哪段时间、同不同一款产品、用不用同一批色粉。口径不写,数字就没有意义。 没有台账支撑的项,我们留空,不填估值。
| 指标 | 改造前 | 改造后 | 取数口径 |
|---|---|---|---|
| 拌色人力 | 8 人,两班倒 | 1 人巡检 | 按客户排班表统计 |
| 月均色差退货率 | 3.2% | 0.02% | 同款瓶盖产品,投产后 3 个月月均值 |
| 年节省人工 | — | 三十余万元 | 客户自行核算,含社保 |
| 设备回本周期 | — | 5 个月 | 客户财务口径,含人工与退货两项节省 |
| 换色时间 | ◻ 分钟 | 换仓 1 分钟 / 整体清洗 5 分钟以内 (五代机规格值,非本厂实测) | 从停机到下一色开机 |
| 原料剩料损耗 | ◻% | ◻% | 领料量 vs 入库成品折算 |
「换色时间」一栏的改造后数值是五代机的产品规格(必须标代次), 不是这家客户的实测值。客户现场实测需另行记录,不要混为一谈。
写案例时的三条纪律
- 只写能拿出凭据的数——排班表、质检记录、财务台账。凭印象的一律不写。
- 省钱金额要写清算法。本例的「年节省三十余万」是客户自己核出来的人工一项,没有把退货、原料、场地并进去凑大。
- 不和同行比,只和这家客户自己的过去比。
怎么落地的
客户最想知道的是「会不会停产」。这一节把时间线写实。
- 1寄料打样
客户寄来常用的 PP 料和色粉,我们在自己车间试机,出打样报告。
- 2先上一台
不要求一次全换。先在一台注塑机上装,跑通了再铺开。
- 3配方标定
按客户实际原料牌号标定齿数。换牌号要重标,这一步必须做。
- 4批量安装
确认效果后按台推广,一机对一台注塑机。铺开台数与工期待客户确认。
- 5交机培训
交机时按客户当时的料单把每个颜色的配方标定好、存进控制器,操作员调用存好的配方即可,不用自己算齿数。培训内容是清洗换色和配方调用,不是盯屏幕。
关于配方和原料牌号——进料仓是容积式,容积固定、重量随原料松装密度变。 同一档位从 PP 换成 PS,色粉给的量没变但原料变重了,颜色会明显变浅。 所以配方必须绑定原料牌号,客户换料我们会跟踪服务重新标定。 这是容积式的固有特性,不是缺陷,但交机时必须讲清楚。
现场素材
每个案例需要 3–5 张实拍。拍摄前先确认两件事:客户是否同意公开、画面里有没有不该露的东西。
设备安装状态
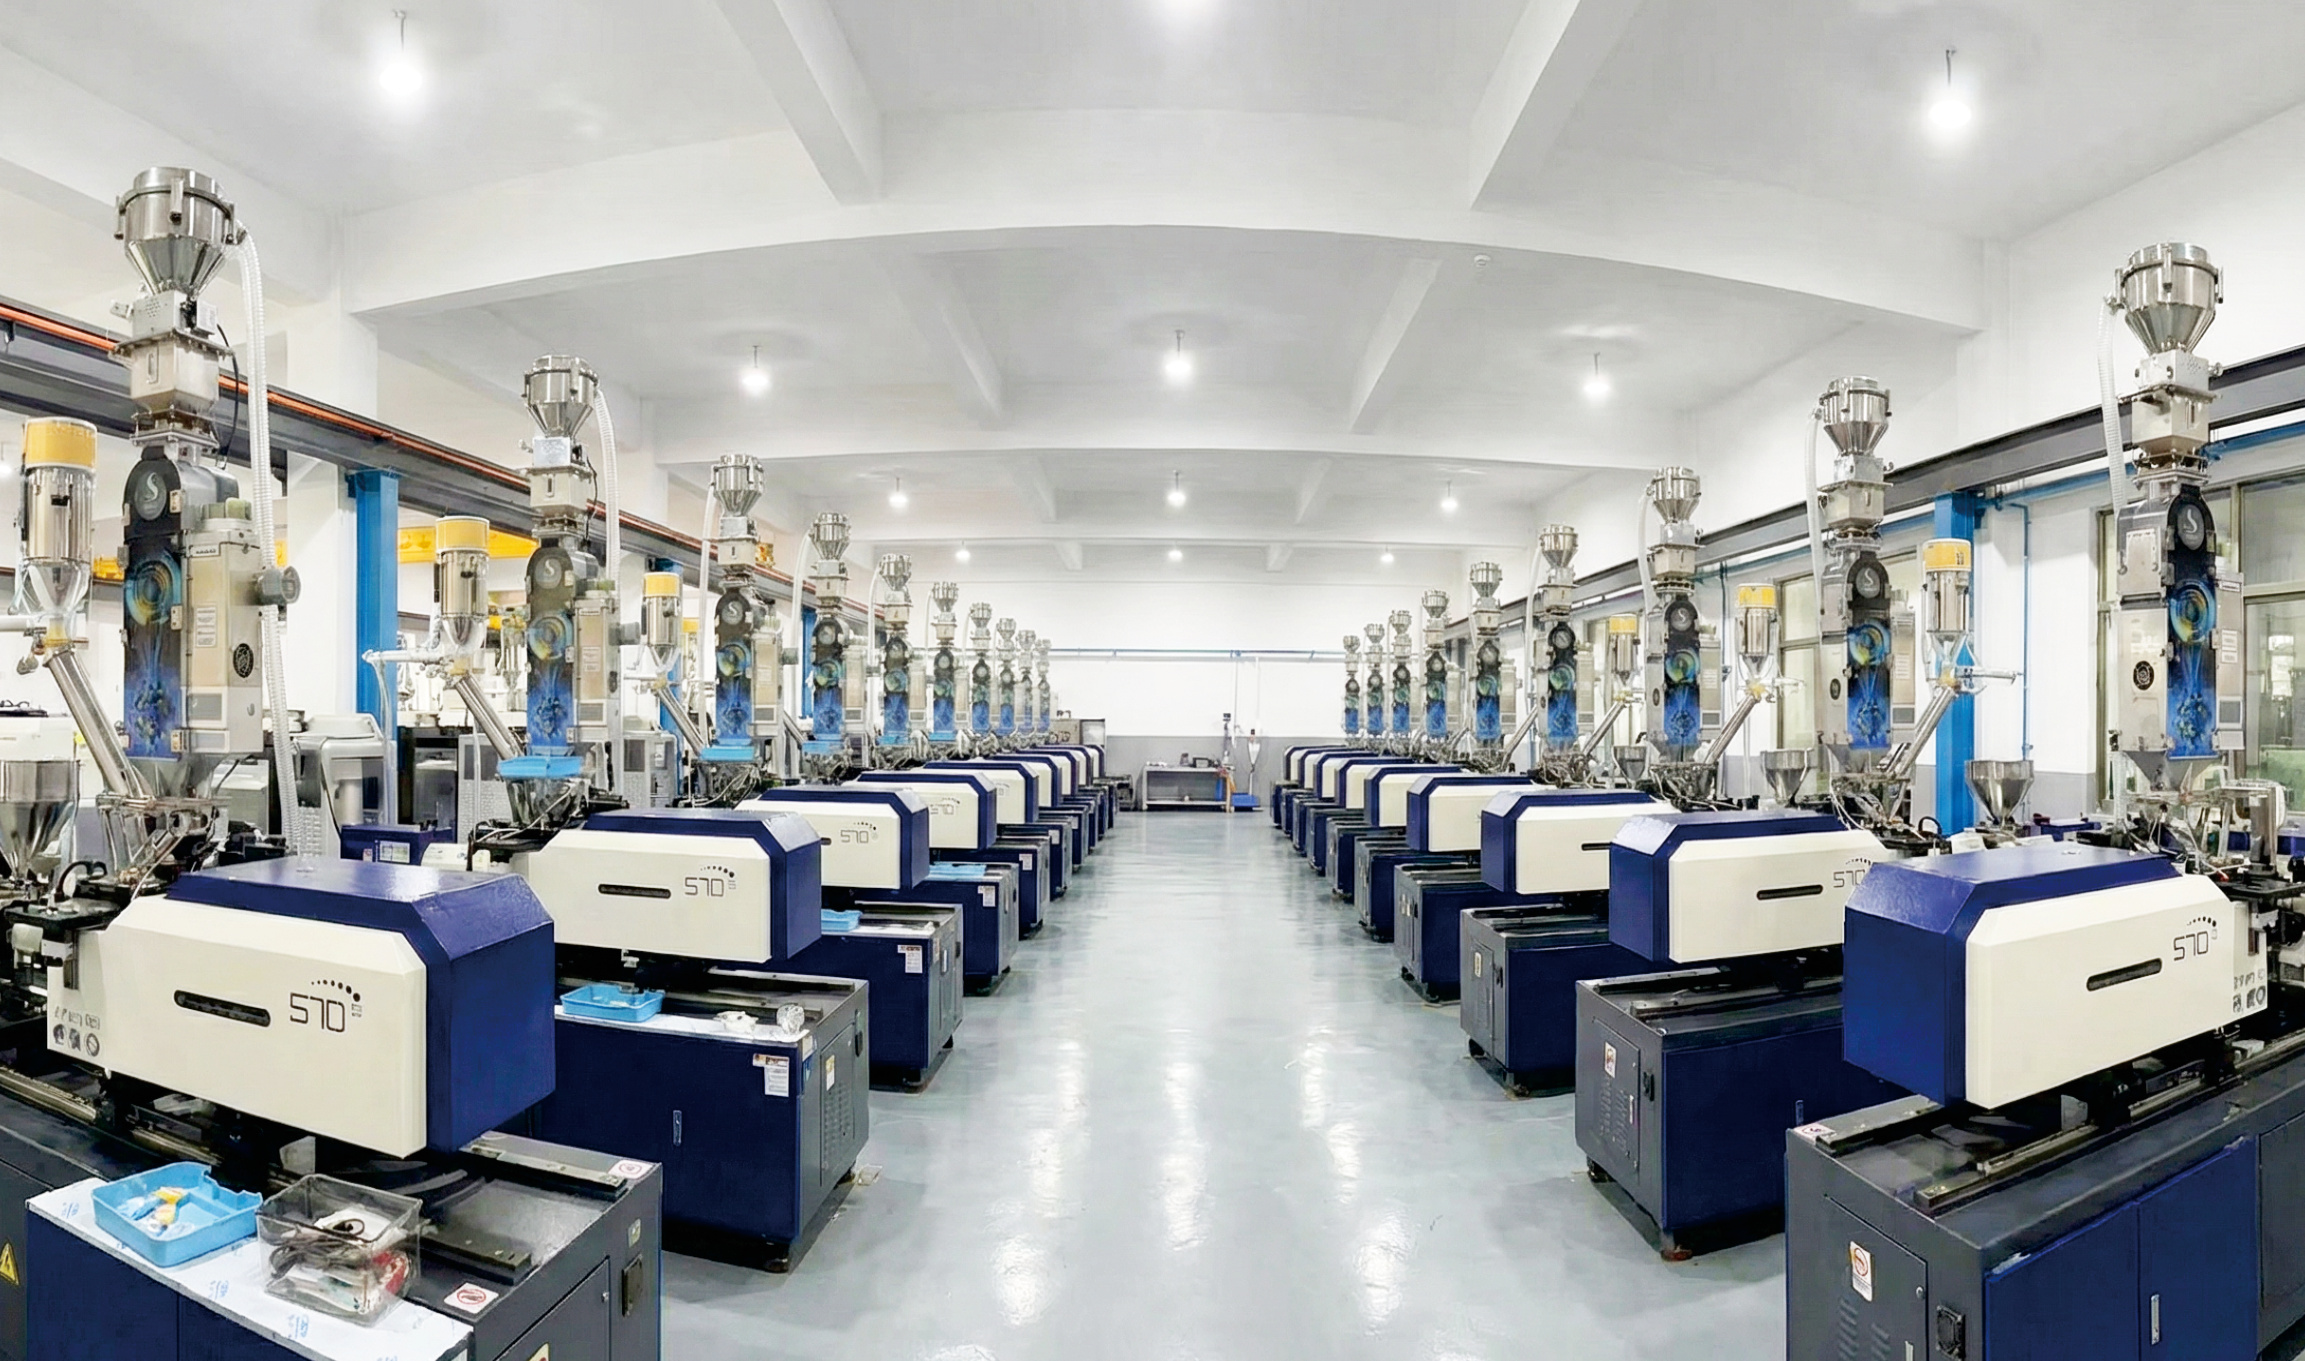
车间全景
控制器界面
换色操作
拍摄红线——判据是:能拍「舍得花钱」的部分(厂房、设备、产线规模), 不拍「知道怎么做」的部分(内部结构、装配工艺、关键参数设置)。 前者是实力展示,后者是技术财产。另外镜头里不要出现其他厂商的设备铭牌。
你的车间能省多少,试一次就知道
别人的数字只能参考。我们的建议是:寄料来打样,先上一台看效果。