传统拌料的四个坑,逐条对上
左边是车间里每天在发生的事,右边是兆色的做法。不谈概念,只谈结构上的差别。
传统人工拌料
- 大锅混不均匀色粉倒进原料在大锅里搅,锅这个容器本身就混不匀,批次之间颜色对不上
- 粉尘散在车间里开放式拌料,色粉飞扬,环保和工人健康两头压力
- 要靠白油压粉为了让色粉附着在原料上,得添加扩散油,每吨料多一笔成本
- 怕不够就多配按经验一批多配 1.5%~5%,多出来的料只有下次来一张一模一样颜色的订单才用得上,平时堆在角落,工人也不愿意去翻去找,最后基本都按废料卖了
- 人工成本大一天一个拌料工最多拌3-5吨,一个车间50台机至少5个以上人工
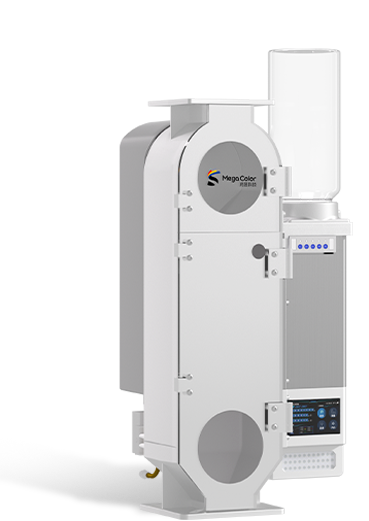
兆色智能自动色粉机
- 齿轮计量,逐次定量计量齿轮的齿腔容积 × 齿数决定每次下粉量,单次供粉稳定性 CV < 0.6%,行业普通容积式为 3%~5%
- 零粉尘全密封混合腔,色粉不进车间空气
- 零白油不靠扩散油附着,省掉这笔辅料成本
- 零浪费随打随拌,一批打完腔里不留料,原料利用率 99.99%(传统拌料损失 1.5% 以上,年用 1000 吨料就是 15 吨)
- 不用整批配多订单要多少配多少。可按搅拌次数设定自动停机——一个订单算好需搅拌多少次设进设备,到次数机器自己停,理论上不多配
- 人工节省参数设定好设备自动混色拌料,无需人工拌料
我该选哪一款?
回答四个问题,直接给型号。拿不准的选「都有」,我们按你的实际料单判断。
① 你车间的塑料原料是?
② 单机每小时用料量?
③ 需要同时投两种原料吗?
④ 需要同时投两种粉体吗?
选完上面四项,这里显示推荐型号。
色粉是怎么被定量送进去的
计量精度不是靠传感器反馈,而是靠齿轮的物理容积。结构决定下限,这是与普通容积式下粉装置的根本差别。
-
01
色粉罐储粉
标准机 4.6 L / 大号机 10.5 L。罐子只负责储粉,不参与计量——按当班用量放,不必放满,罐里存多少与单次下粉量无关。
-
02
计量齿轮定量
单次下粉量 = 齿腔容积 × 齿数。这就是 50 / 100 / 200 档位的来源。推荐配置(小齿 100 档)实测单次供粉稳定性 0.556%,对外口径 CV < 0.6%。
-
03
进料仓按容积配比
进料仓是容积式,一仓容积固定。按 PP 实测一仓大约 1.3 公斤,单批色粉浓度波动 < ±0.007%。
-
04
全密封腔内混合
混合在密封腔内完成,不加白油、不起粉尘。打完一批腔内不留料,所以没有剩料倒掉这笔损耗。
-
05
直落注塑机料斗
装在注塑机进料口上方,随打随拌。配方设定一次后连续运转,操作员不需要盯着。
关于容积式的一个重要提示:配方必须绑定原料牌号。同一档位从 PP 换成 PS,色粉给的量没变、原料却重了,颜色会明显变浅。这是容积式的固有特性,不是缺陷——交机时我们会帮你安装设置小程序,你每次换色粉测试一次,测试的数据都保存在小程序,设定非常简单方便快捷。
产品矩阵
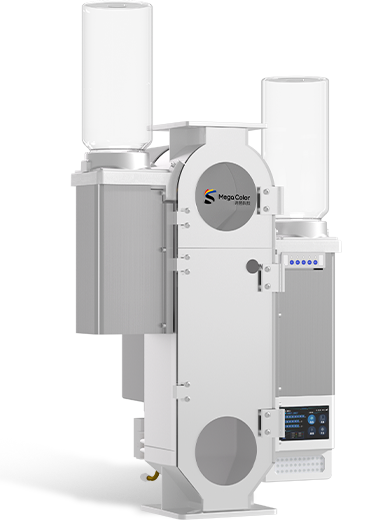
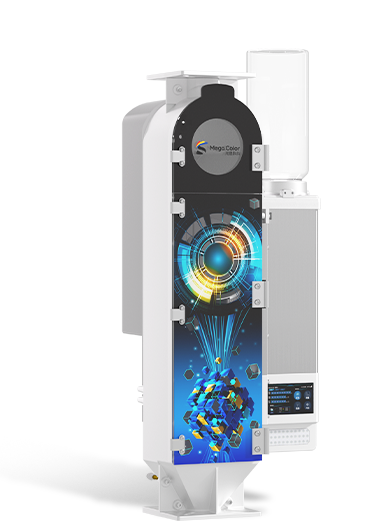
按「产能 / 双原料 / 双粉体」三个维度分。高温料不另出机型——同一款机器选高温配置即可(型号后缀 -S),外观看不出差别,差的是耐温结构。
双原料和双粉体是两回事:双料款解决的是两种原料(比如原料加碳酸钙)比重差大、不容易混匀;双色款解决的是两种粉体(比如色粉加金银粉、色粉加脱模剂)要同时按比例投。
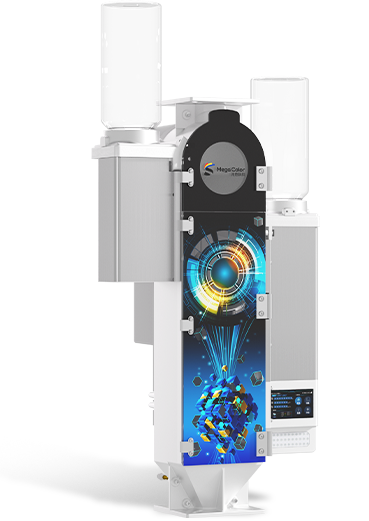
全系列对照表
| 型号 | 代次 | 输送能力 | 投料配置 | 换色时间 | 色粉罐 |
|---|---|---|---|---|---|
| 五代标准款 | 第五代 | 50–70 kg/h | 单粉体 | 换仓 1 分钟 / 清洗 5 分钟内 | 4.6 L |
| 五代双色款 | 第五代 | 50–70 kg/h | 双粉体 | 换仓 1 分钟 / 清洗 5 分钟内 | 4.6 L |
| 五代双料款 | 第五代 | 50–70 kg/h | 双原料起步(加配件可扩至 4 种) | 换仓 1 分钟 / 清洗 5 分钟内 | 4.6 L |
| 四代标准款 | 第四代 | 50–70 kg/h | 单粉体 + 回料 | 10 分钟 | 4.6 L |
| 四代双色款 | 第四代 | 50–70 kg/h | 双粉体 + 回料 | 10 分钟 | 4.6 L |
| 四代双料款 | 第四代 | 50–70 kg/h | 双原料起步(加配件可扩至 4 种) | 10 分钟 | 4.6 L |
| 大号标准款 | 大号机 | 150–180 kg/h | 单粉体 | 10 分钟 | 10.5 L |
| 大号双色款 | 大号机 | 150–180 kg/h | 双粉体 | 10 分钟 | 10.5 L |
双色款和双料款不是一回事,容易混:双色款两个粉罐都放粉体(例如色粉配金银粉、色粉配脱模剂,都是客户在用的配法);双料款处理的是多种原料(例如原料配碳酸钙),针对比重差大、大锅里拌不匀、料斗一震就沉底的情况。选错了机器装上去也解决不了问题,拿不准就把料单发给我们。
客户现场
数字来自客户投产 3 个月后的实际统计。厂名待客户书面授权后公开。
瓶盖注塑 · 浙江余姚
八个拌色工位,变成一个换色清洗巡检岗
这家厂原本用大锅人工拌色。大锅的问题不在工人手不稳,而在容器本身——一锅料里色粉分布不均,同一批打出来的盖子颜色有深有浅。
8 人 → 1 人拌色人力(两班倒 → 巡检)
3.2% → 0.02%月均色差退货率
5 个月设备回本周期
- 原工艺:大锅人工拌料,色粉与原料在开放容器内搅拌
- 核心痛点:大锅混不均匀导致批内色差;粉尘作业环境;拌色岗招工困难
- 选用型号:五代标准款,一机对一台注塑机
- 改造后工人做什么:不再拌料,改为负责清洗换色
- 年节省人工:三十余万元
- 客户后话:「现在指定要用我们供的料」
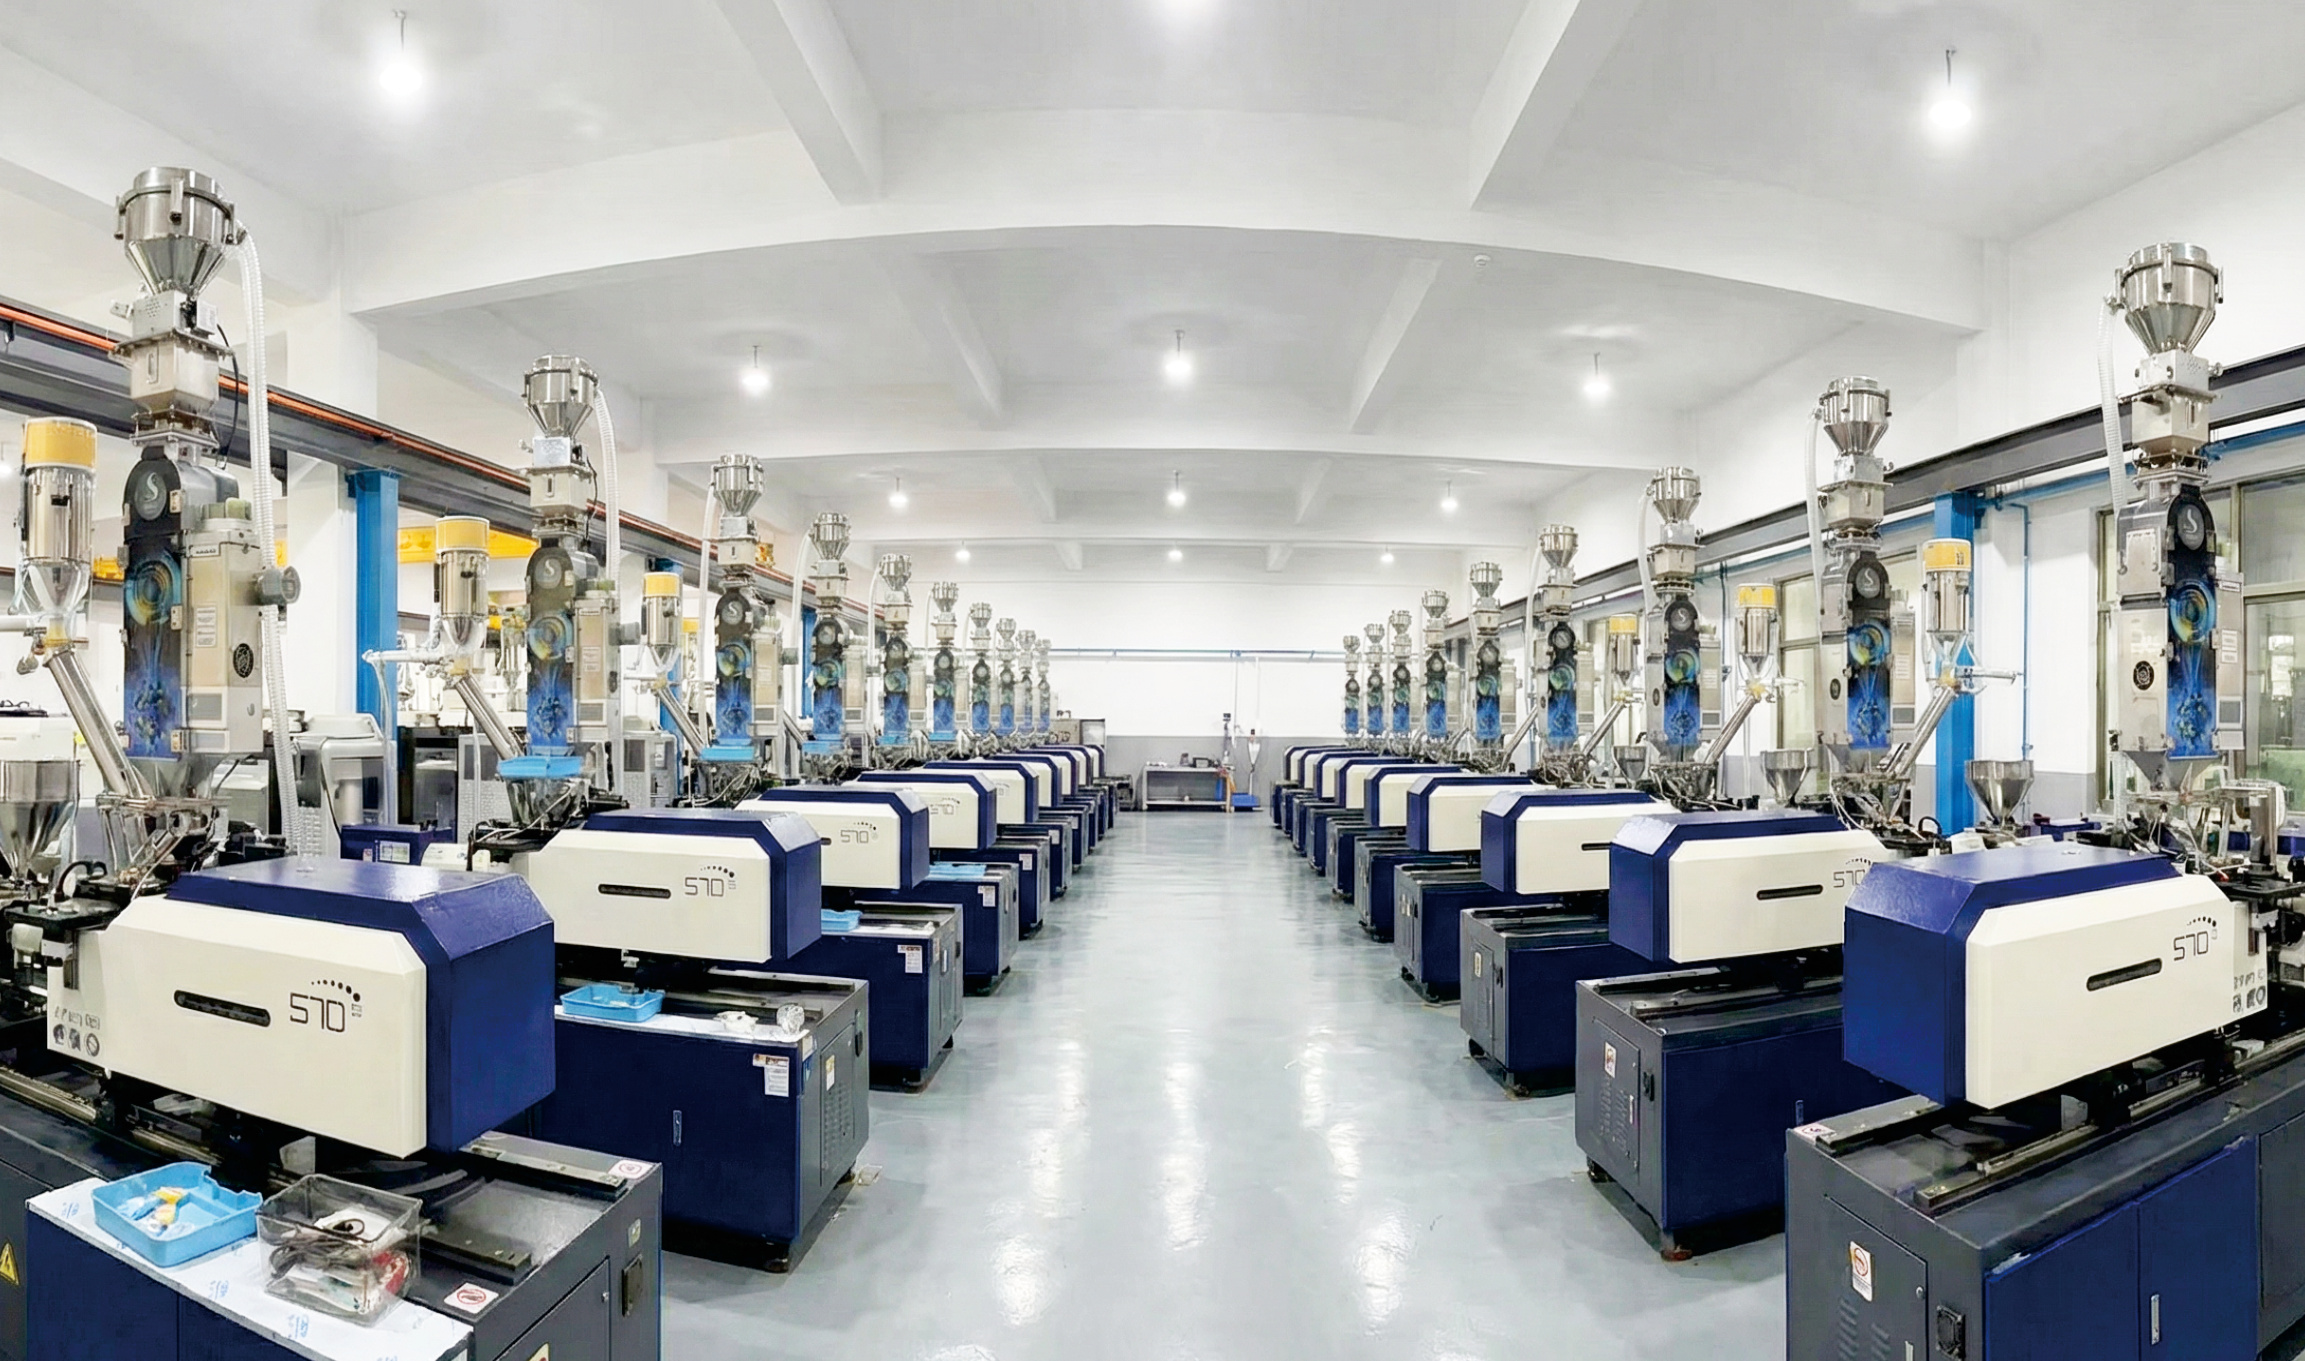
关于这些数字:以上来自客户投产 3 个月后的实际统计,不是推算值。厂名和现场照片需要客户书面授权才能公开,未授权前我们不写厂名、也不用"某知名品牌"这类暗示性说法。其余在谈的案例(三次回购客户、家电行业换色实测、出口件配色)会按同一结构补齐:原工艺 → 具体问题 → 选用型号 → 实施周期 → 改造前后对比 → 现场实拍。
技术与专利
专利如果只是一堆证书照片,说服不了任何人。这里讲每项技术解决什么问题。
齿轮容积计量
色粉的定量由计量齿轮的齿腔容积 × 齿数决定,不依赖时间控制或人工估量。「10 齿 / 50 齿 / 100 齿 / 200 齿」档位就是这么来的。
色粉罐只负责储粉、不参与计量。客户按当班用量放粉,不需放满,罐里存多少与单次下粉量无关。
全密封混合腔
色粉与原料在封闭腔内完成混合,对比传统开放式大锅:粉尘不外扬,且不需要添加扩散白油来帮助色粉附着。
这是「三零」里零粉尘与零白油的结构来源。
随打随拌
按配方比例即时供料,一批打完腔内不留料。没有「配多了放一边」和「剩料掺着下一批用」这两笔损耗。
这是原料利用率 99.99% 的口径来源——指剩料损耗。另可按搅拌次数设定自动停机:一个订单算好需搅拌多少次设进设备,到次数即停,理论上不整批配多。
核心指标与测试口径
每个数字都标出它是怎么测的。看不到测试条件的指标,你没法拿去和别家比。
| 指标 | 兆色 | 口径 / 测试条件 | 行业对比 |
|---|---|---|---|
| 单次供粉稳定性(CV) | < 0.6% | 同一色粉、同一齿轮、同一档位连续多次下料,逐次称重,CV = 标准差 ÷ 均值。推荐配置(小齿 100 档)实测 0.556%。 | 普通容积式 3%–5% |
| 单批色粉浓度波动 | < ±0.007% | 按每批 1.3 kg PP 原料换算。PP / PE 是最不利工况,取的是上界。 | 人工拌料 > ±0.2% |
| 产品克重误差 | < 1% | 成品件重量波动。供粉稳定是源头,克重稳定是结果。 | 行业普遍 > 5% |
| 产品色差 | ΔE < 0.2 | CIE L*a*b* 色差公式,D65 光源,分光光度计检测。 | 外观装饰件合格线 ΔE ≤ 1.0 |
| 原料利用率 | 99.99% | 指剩料损耗:按配方随打随拌,腔内不留料。 | 传统拌料损失 1.5% 以上 |
| 换色时间 | 1 分钟 | 第五代换仓 1 分钟,整体清洗 5 分钟以内;第四代 10 分钟。 | 传统拌料换淡色 > 60 分钟 |
专利清单已单独成页。母公司浙江朔翔科技股份有限公司持有色粉机相关 有效专利 20 件(发明 2 件 + 实用新型 18 件)。 每一件的名称和申请号都列出来了,可以拿去国家知识产权局自己核 —— 看专利清单。
手机上能看到什么
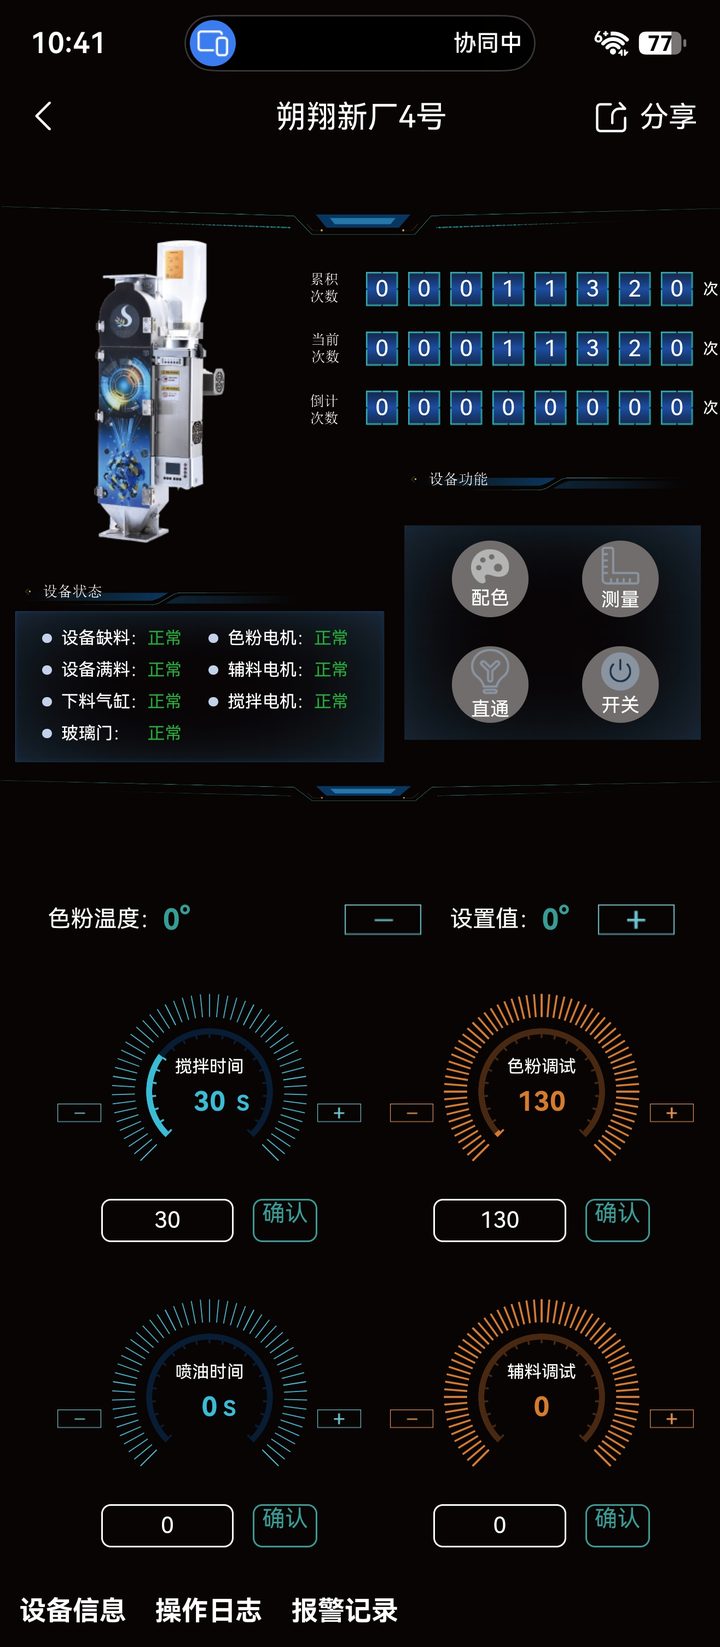
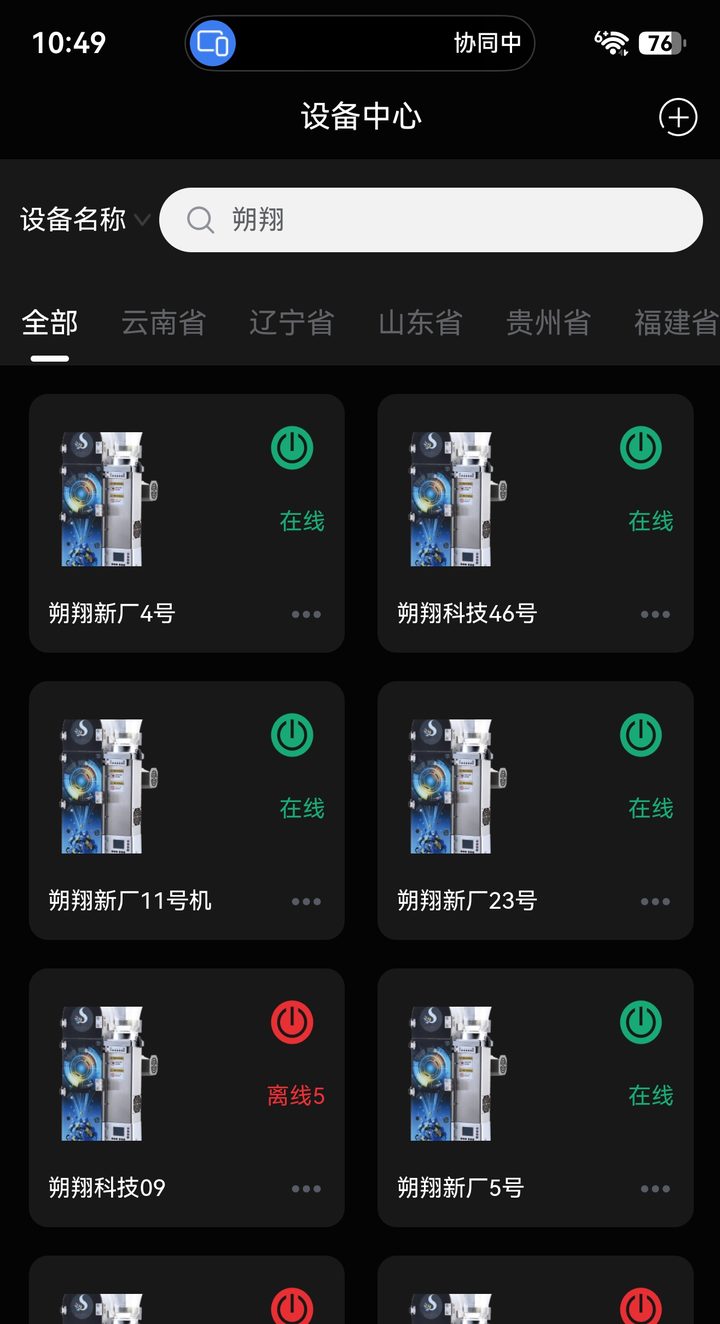
设备联网后,单台机器的运行状态和全厂机台的在线情况都在手机上看。 搅拌时间、色粉调试、喷油时间、辅料调试四个参数可以直接在手机上改。
服务承诺
保修条款在页面最后,先说我们做什么。
整机质保 12 个月自验收合格之日起计算
远程先诊断电话 / 视频判断,多数问题不用等人到场
配件供应常用件备库,按机型配
安装与培训含配方与档位对应培训
免费寄料打样用你的料出数据,再定型号
到厂响应时限分区域,按合同确认
服务网点
| 据点 | 位置 | 主要辐射范围 |
|---|---|---|
| 总部 | 浙江台州黄岩 | 工厂、备件仓库、技术中心 |
| 宁波余姚服务中心 | 浙江余姚 | 宁波、绍兴一带 |
| 东莞服务中心 | 广东东莞 | 珠三角 |
详细保修条款与保修范围说明
一、保修期与起算
整机质保 12 个月,自验收合格之日起算。以安装验收单或签署的销售合同为凭证。
质保期内因产品自身质量问题导致的故障或失效,免费维修或更换。
二、不在保修范围内的情形
以下情形不属于产品自身质量问题,不在免费保修范围内,但我们仍按保外标准提供有偿服务:
- 未按说明书要求使用、运输、保管、维护造成的损坏
- 由非兆色授权服务人员维修或改装造成的损坏
- 自行拆卸设备造成的损坏
- 使用非原厂零配件造成的损坏
- 无法提供有效购机凭证或安装验收记录,不能证明设备在保修期内
- 保修凭证信息与送修设备型号、出厂编号不符,或有涂改
- 地震、火灾、水浸等不可抗力造成的损坏
- 设备已超出保修期
- 使用环境(电压、湿度、温度、海拔等)明显超出说明书规定范围造成的损坏
人为损坏与不可抗力造成的故障,维修费用正常收取,不作减免。
三、保外收费原则
保修期外的维修按《兆色自动色粉机售后收费标准说明书》执行:基础服务费按次计,
配件按原厂定价另计,外地出差的交通与住宿实报实销,加急响应另有上浮。
客户自购配件的只收基础服务费 —— 但自购件质量问题导致的二次维修,费用重新计算。
维修服务本身享 3 个月质保期。另有基础与升级两档维保套餐(限浙江省内、不可转移),
含定期巡检、不限次远程支持和一定次数的免费上门维修。
具体金额、套餐内容与适用范围见说明书,可向销售或售后索取。
四、其他
对收费有异议请在收到费用说明后提出,我们会在约定时限内回复;
收费标准如有调整会提前书面通知。以上为现行售后口径,
落到具体项目的条款以签署的销售合同与《售后收费标准说明书》为准。
算算你现在每年在拌料上花了多少
用你自己车间的数字算。我们不替你假设产量和工资。
四笔账,大多数车间只算了第一笔
- 人力全成本——拌色工人数 × 月薪(含社保)× 12
- 色差返工损失——年产量 × 返工率 × 原料单价
- 剩料损耗——人工拌料怕不够,每批多配约 1.5%,剩料最后按废料卖掉,损失按「新料价 − 废料价」算
- 车间空间成本——搅拌区面积 × 月租 × 12
右边按你填的数出结果。
已经在用色母机了?选第二项 —— 那一栏只比材料成本, 不算拌料人工,因为你本来就没有拌料工位。
告诉我们你的工况,我们给选型建议
五个问题,大约一分钟。不需要填邮箱。