注塑制品 · 浙江台州临海
告别「粉尘围城」,拌色环节做到无人化
改造前 vs 改造后
这家厂 15 台注塑机全部装了兆色机(标准款 11 台、双色款 2 台、双料款 2 台),下面的数都是这家的实际口径。
| 维度 | 改造前 | 改造后 |
|---|---|---|
| 拌色方式 | 人工称粉、倒料、搅拌 | 按配方自动定量供粉 |
| 车间粉尘 | 开盖拌料,粉尘弥漫(「粉尘围城」) | 全密封混合腔,拌色环节不起粉 |
| 拌色岗位 | 专人盯岗 | 无人拌色 |
| 色粉损耗 | 称量撒漏、锅底残留,约 15% | 随打随拌不留剩料,约 2% |
| 塑料原料剩料损耗 | 怕不够每批多配,约 1.5%,剩料最后按废料卖 | 0.01%(原料利用率 99.99%) |
| 拌料工 | 4 人 | 1 人(负责清洗、换色、巡查) |
| 人力月成本 | 3.6 万元(4 人 × 9000 元,含社保与管理费) | 0.9 万元 |
| 年人力支出 | 43.2 万元 | 10.8 万元 |
| 算账项 | 口径 | 年金额 |
|---|---|---|
| 人力节省 | 拌料工 4 人减到 1 人,每人 9000 元/月(含社保与管理费) | 32.4 万元 |
| 色粉损耗节省 | 年用原料 1000 吨,色粉添加 0.4%(25 公斤料配 100 克粉),净需 4 吨;损耗由 15% 降到 2%,采购量从 4.706 吨降到 4.082 吨 | 7.5 万元 |
| 塑料原料剩料损耗节省 | 多配比例由 1.5% 降到 0.01%,少配约 15 吨;按新料与废料的差价 7000 元/吨算 | 10.43 万元 |
| 合计年省 | — | 约 50.3 万元 |
| 设备投资 | 15 台(标准款 11 · 双色款 2 · 双料款 2) | 30 万元 |
| 回本周期 | 按年省 50.3 万元摊 | 约 7 个月 |
色粉那笔怎么来的:年用原料 1000 吨,按 25 公斤料配 100 克色粉,一年净需色粉 4 吨。 改造前损耗 15%,要买 4.706 吨才够用;改造后损耗 2%,买 4.082 吨就够。 一年少买 0.624 吨,按这家厂的色粉价(100 克 12 元,折 12 万元一吨)算,约 7.5 万元。
塑料原料那笔是另一回事:人工拌料怕不够,每批都比订单多配一点,这家按 1.5% 算, 一年多配约 15 吨。多配出来的料只有下次来一张一模一样颜色的订单才用得上,平时堆在车间角落, 工人也不愿意去翻去找,最后基本都按废料卖了 —— 所以损失不是整吨料的钱,是 新料价减掉废料价的差额:PP 新料 8000 元一吨、废料只卖 1000 元一吨,差 7000 元。 15 吨按差价算 10.5 万元,改造后这一项降到 0.01%(原料利用率 99.99%),净省 10.43 万元。 设备这边还能按搅拌次数设定自动停机 —— 一个订单算好需要搅拌多少次设进去,到次数机器自己停, 理论上不会整批配多。
这两笔不是一笔账。上面那笔算的是色粉本身称量时撒漏、留在锅底的损耗, 下面那笔算的是整批塑料原料配多了卖废料的损失,材料不同、发生环节也不同,所以并列列出。 另外那 15 吨多配料里本身也含约 60 公斤色粉,这部分没有计进去,所以这笔账是偏保守的。
别拿这家的数字当自己的预期。人力、损耗率、回本周期都跟机台数量、 产品结构、用什么色粉直接相关。这家是 15 台机、年用料 1000 吨的规模, 你厂的情况不一样,结果也会不一样。要估自己的账可以让业务员带 测算工具到现场按你的实际数跑一遍。
这件事是怎么发生的
做过人工拌色的都知道那个场面:色粉袋一开,粉就飘起来。工人戴口罩、车间开风扇,地上、机台上、人身上全是一层。这不只是脏 —— 色粉飘到别的工位,下一批浅色料就可能被污染。
临海这家厂的改造,重点不是省几个人工,是把这个环节整个关起来。色粉进全密封的罐,齿轮在密封腔里计量,混合腔随打随拌直接进料筒,从进粉到进机器中间不开盖、不落地。
改完的直接结果是拌色岗位不需要人站在那里了。原来的工人从「拌料的」变成「巡检的」,不用再在粉里干活。车间环境改善这件事,对招工和留人的帮助,客户比我们更有体会。
我们把这个案例和余姚那家放在一起讲:一个讲经济账,一个讲环境和工艺账。两条线合起来才是完整的改造理由。
以前拌色那个岗,粉尘围城。现在这一块不用人了。
这句话出自兆色公众号文案《告别「粉尘围城」》。 客户只写到城市与行业,不公开厂名。
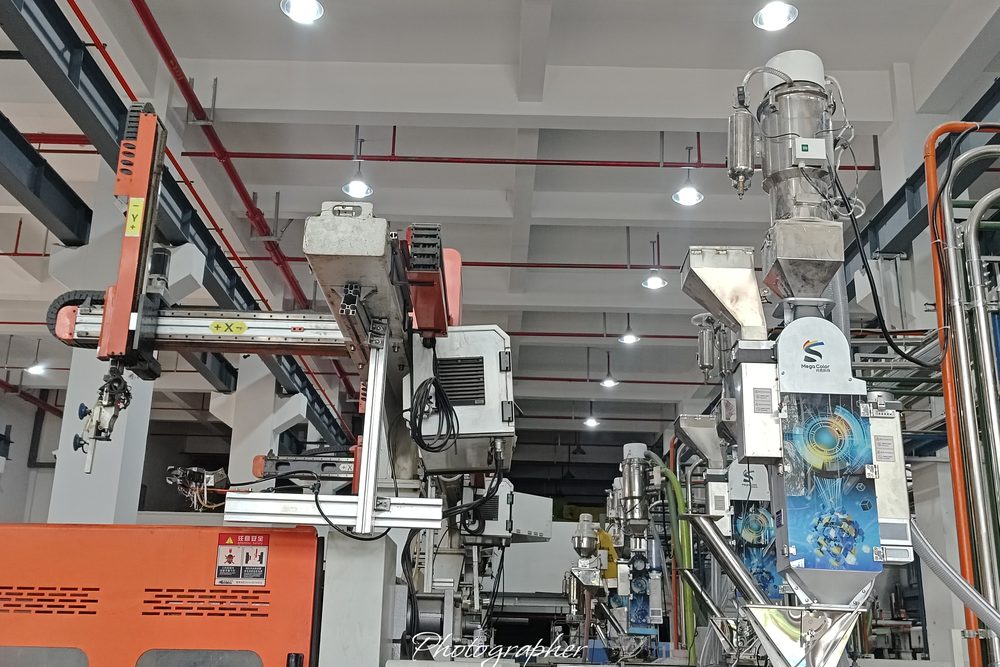
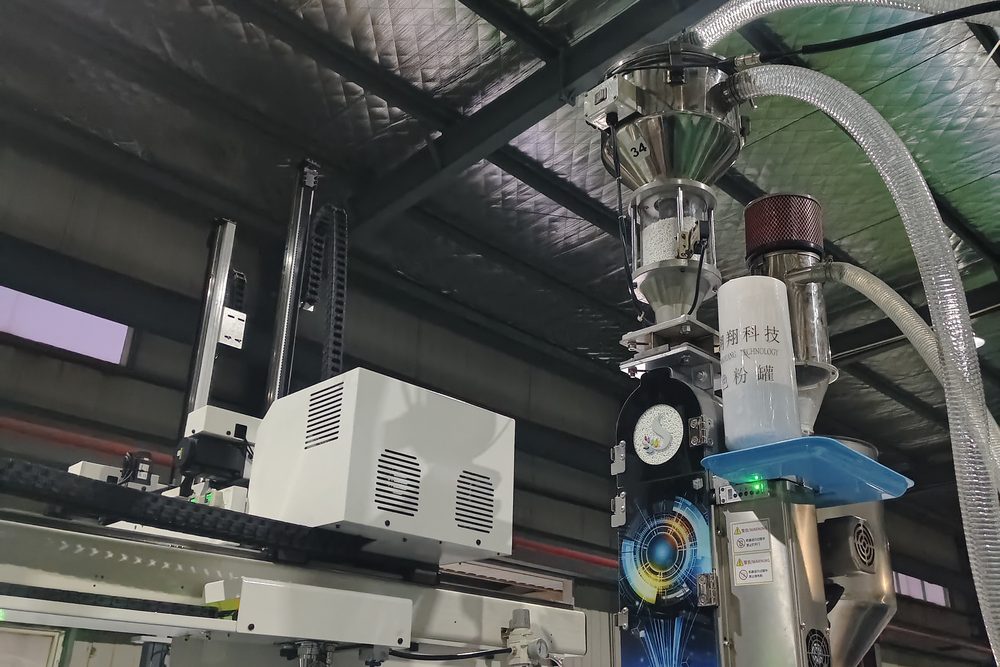
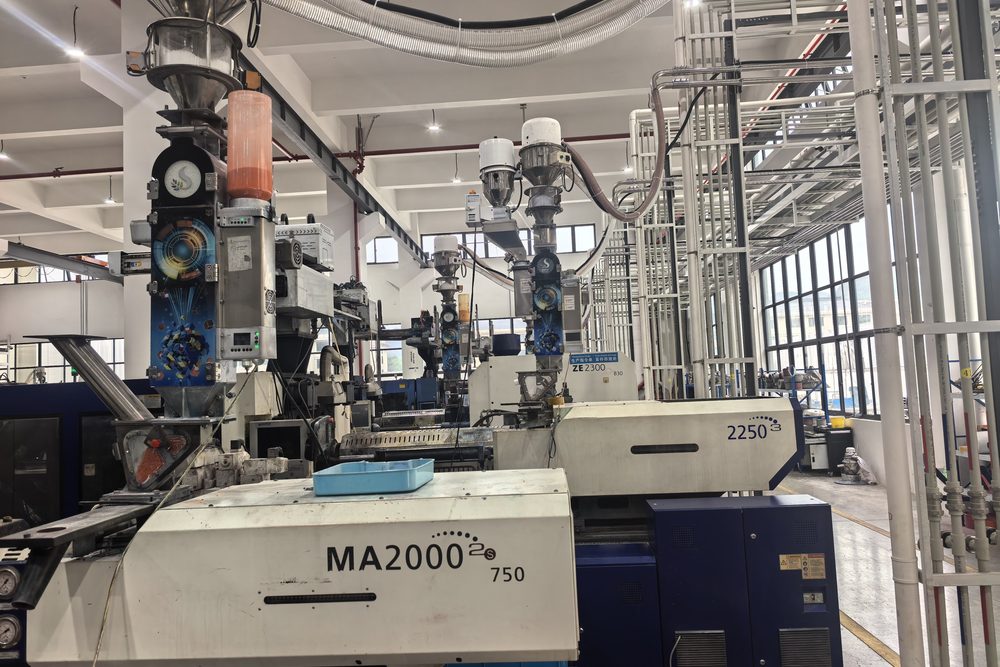
现场实拍
以下为客户车间实拍。按客户要求,照片只拍设备与工位,不拍厂名、厂牌和可识别厂区的标志物。
这个案例适合谁参考
工况接近,可以直接参考
- 现在还在开袋人工拌色、车间起粉的工厂
- 有浅色、透明件,怕被飘散的色粉交叉污染
- 环保、职业健康检查压力大的地区
- 拌色岗招不到人、留不住人
别拿别人的数字当自己的预期。人力、退货率、回本周期这些数都跟机台数量、 换色频次、原来的人工配置强相关。同样的设备装到不同厂里,省下来的钱可以差几倍。 要算你自己的账,把你的机台数、班次、换色次数告给我们,或者直接寄料打样。
想知道这台机器在你的料上怎么跑?
别人的案例是参考,你自己料上的数据才是依据。 把你的料寄来做一次打样,这一步不收费。
打样需要你提供料种、色粉型号和添加比例,结果一般 3 个工作日内给。