瓶盖注塑 · 浙江余姚 · PP 料
八个拌色工位,改成一个换色清洗巡检岗
改造前 vs 改造后
下面每一个数都来自客户投产三个月后的实际统计,不是估算。
| 维度 | 改造前 | 改造后 |
|---|---|---|
| 拌色人力 | 8 人两班倒 | 1 人巡检 |
| 月均色差退货率 | 3.2% | 0.02% |
| 年人工成本 | — | 节省三十余万元 |
| 设备回本周期 | — | 5 个月 |
| 下游关系 | 按价比价 | 「现在指定要用我们供的料」 |
8 人变 1 人,不是 8 个人没活干了。原来这 8 个人干的是「拌料」: 称粉、倒料、搅拌、清锅。现在这摊活机器接了,留下的 1 个人干的是 换色清洗和巡检 —— 岗位性质变了,不是单纯裁人。 多出来的人手客户调去了别的工序。
这件事是怎么发生的
瓶盖厂的难处不在技术,在量。一个订单动辄几百万只,颜色一偏,整批退。客户原来的办法是加人盯:两班倒八个人专门拌色,一个人看两台机,靠老师傅的手感把色粉和原料拌匀。
问题是手感不稳定。同一个配方,早班和晚班拌出来不一样;同一个人,上午和下午也不一样。月均 3.2% 的色差退货率就是这么来的 —— 三个点听着不多,放到几百万只的量上就是实打实的钱。
改造做的事很简单:把人工拌料这一环换成按配方定量供粉。色粉用齿腔容积计量,设定多少就是多少,跟谁值班没关系。投产三个月后复盘,退货率掉到 0.02%,省下来的人工一年三十余万,设备五个月就回了本。
客户后来反馈的一句话比数据更有意思:下游客户现在指定要用他们供的料。颜色稳定这件事,最后变成了他们自己的竞争力。
现在指定要用我们供的料。
这句话的分量在于:色差稳定本来是客户的成本项, 后来变成了他对下游的议价资本。
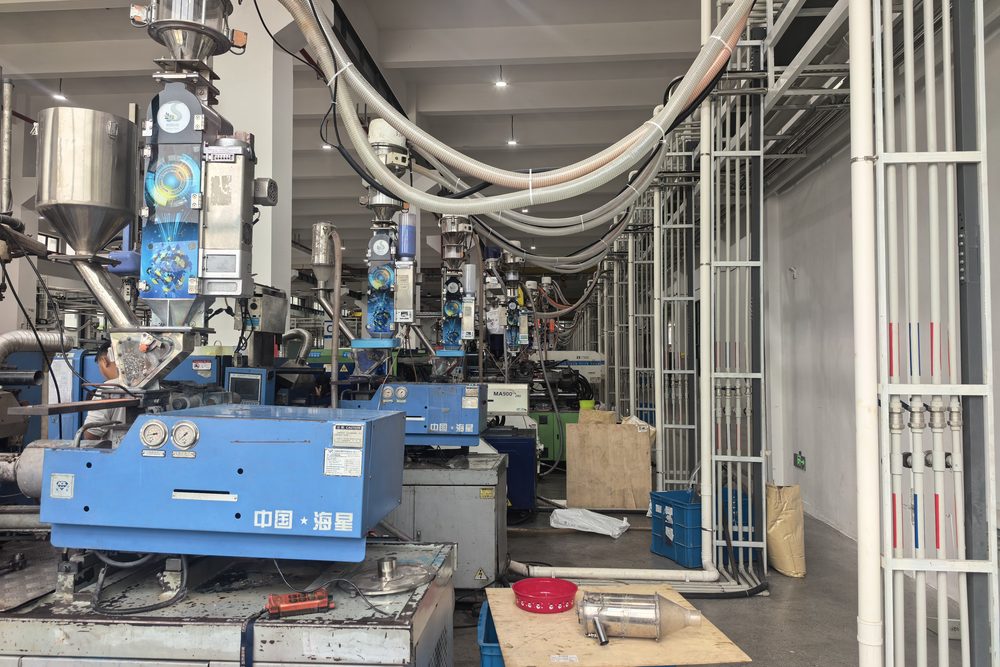
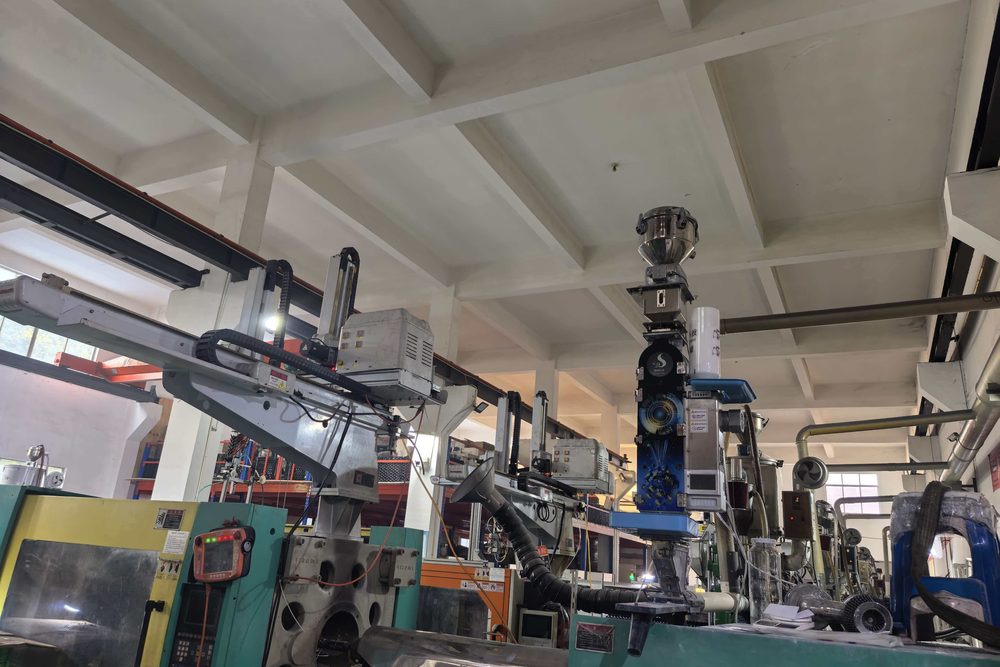
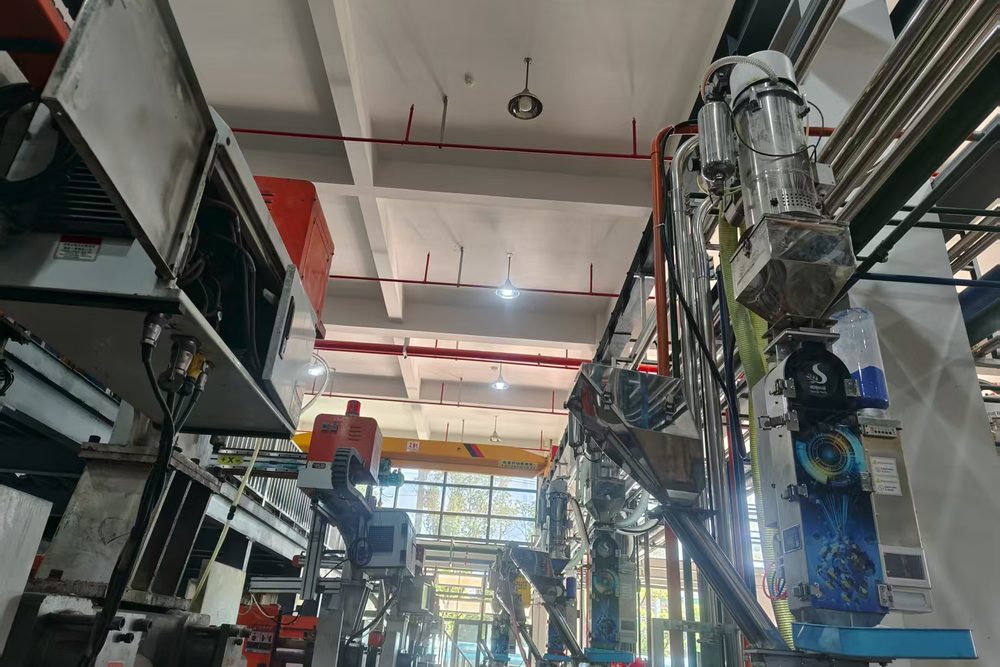
现场实拍
以下为客户车间实拍。按客户要求,照片只拍设备与工位,不拍厂名、厂牌和可识别厂区的标志物。
这个案例适合谁参考
工况接近,可以直接参考
- 主用 PP 等低温料的注塑厂
- 单一品类大批量生产,色差一偏就是整批退
- 现在靠多人多班次人工拌色
- 下游对颜色一致性有硬要求(食品、日化包装)
别拿别人的数字当自己的预期。人力、退货率、回本周期这些数都跟机台数量、 换色频次、原来的人工配置强相关。同样的设备装到不同厂里,省下来的钱可以差几倍。 要算你自己的账,把你的机台数、班次、换色次数告给我们,或者直接寄料打样。
想知道这台机器在你的料上怎么跑?
别人的案例是参考,你自己料上的数据才是依据。 把你的料寄来做一次打样,这一步不收费。
打样需要你提供料种、色粉型号和添加比例,结果一般 3 个工作日内给。